NEURON AUTOMOTIVE FORUM 2026
En la industria automotriz, la incertidumbre dejó de ser una excepción para convertirse en parte de la operación diaria. Cambios en los costos de energía, volatilidad de los fletes, conflictos geopolíticos, restricciones de capacidad, interrupciones carreteras y nuevas exigencias de los clientes están obligando a las empresas a replantear cómo planean y cómo responden ante una disrupción.
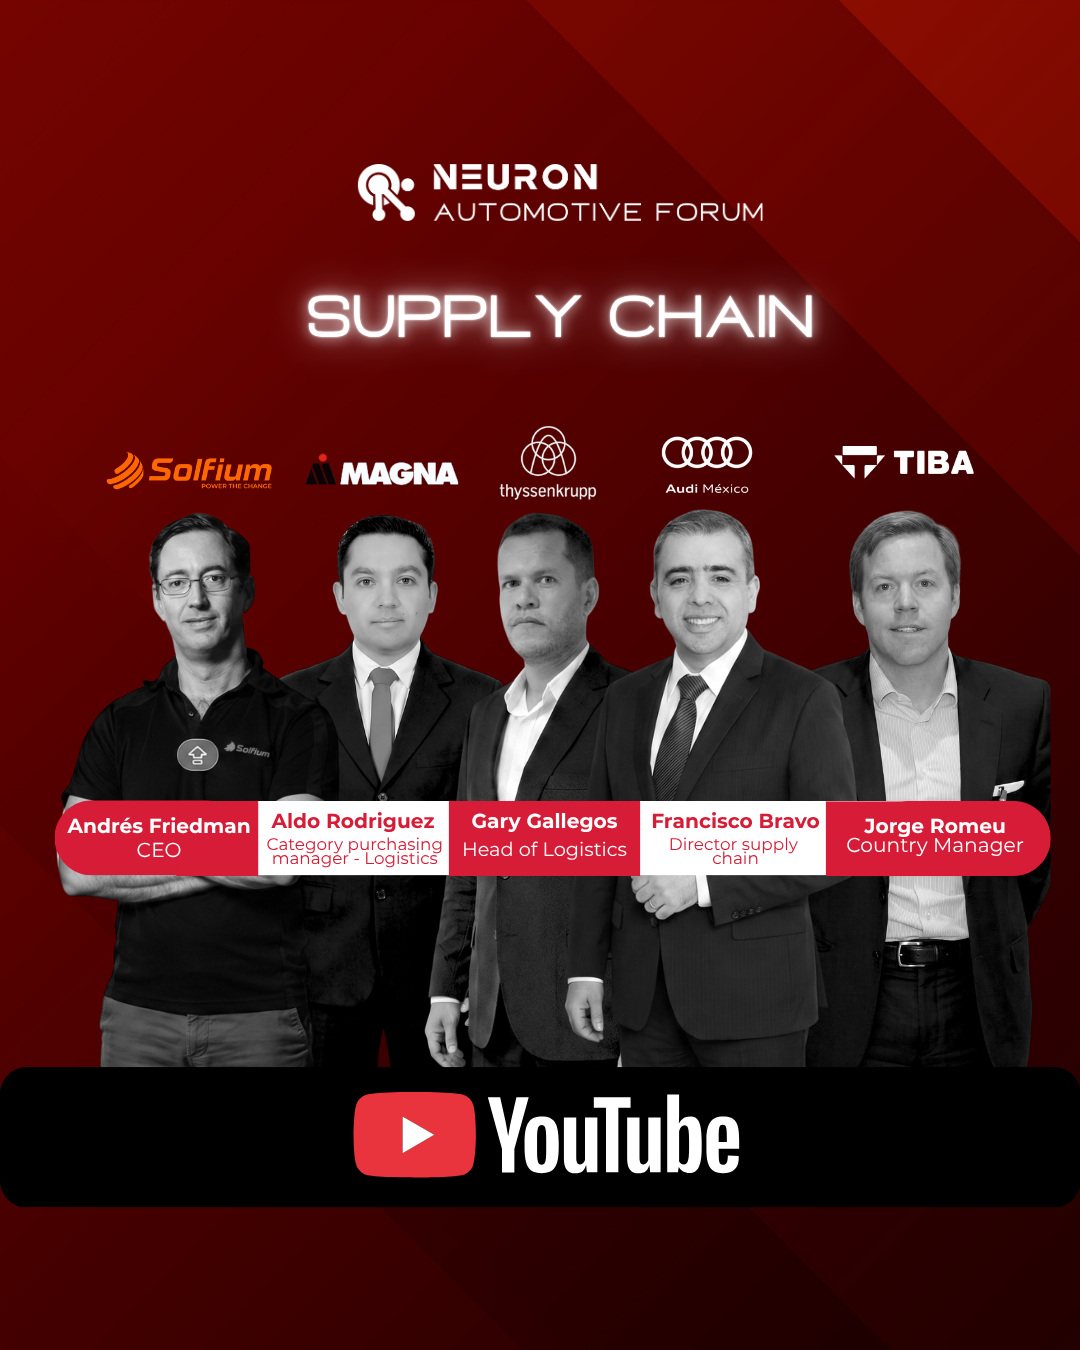
Durante el panel Supply Chain: Building the Automotive Flow of the Future, directivos de thyssenkrupp, Audi, TIBA, Magna y Solfium coincidieron en una idea que atravesó prácticamente toda la conversación: no existe una forma de predecir todo lo que ocurrirá, pero sí es posible construir las herramientas, los datos y los procesos necesarios para responder mejor cuando ocurra.
El costo que no aparece en el presupuesto
Una pieza que no llega a tiempo puede detener una línea de producción, obligar a contratar un charter de emergencia, generar penalizaciones y movilizar durante horas a equipos completos para encontrar una solución. En algunos casos, la respuesta puede implicar decisiones que llegan hasta las primeras horas de la madrugada para evitar que una interrupción se convierta en un problema mayor.
Uno de los principales retos para la cadena de suministro está en aquellos costos que no siempre aparecen de manera evidente en los indicadores tradicionales. Una demora, un almacenaje adicional o un transporte aéreo pueden cuantificarse; sin embargo, detrás de una interrupción existe una cadena de consecuencias mucho más amplia.
Por eso, una de las conclusiones del panel fue clara: los costos de la disrupción también deben medirse. Registrar cuánto generan las demoras, almacenajes, expedites o movimientos extraordinarios permite identificar patrones y establecer contramedidas para futuros eventos.
La experiencia se convierte así en una herramienta de planeación. Si una situación ya ocurrió, el objetivo no debería ser únicamente resolverla, sino documentarla para estar mejor preparados cuando vuelva a presentarse.
La nueva eficiencia no consiste en eliminar la incertidumbre
Para Audi, enfrentar este escenario parte de una revisión constante de la operación. Francisco Bravo explicó que la presión permanente sobre los costos obliga a cuestionar procesos, replantear operaciones y buscar nuevas formas de generar valor tanto internamente como junto con los socios de negocio.
En ese esfuerzo, la inteligencia artificial comienza a tener un papel cada vez más relevante. La compañía está utilizando agentes y análisis predictivos para anticipar condiciones de carreteras, clima y puertos, con el objetivo de generar mejores pronósticos operativos.
Uno de los casos mencionados durante el panel fue el puerto de Veracruz: mediante análisis estadístico del clima y un trabajo coordinado con autoridades y otros participantes de la cadena, Audi logró reducir la estadía de sus vehículos en el puerto de 15 días a tres días en los últimos tres años.
El dato muestra algo importante: el valor de la tecnología no está únicamente en automatizar una actividad, sino en convertir información dispersa en capacidad de anticipación y decisiones concretas.
Digitalizar no significa poner un sistema sobre un proceso ineficiente
La conversación también puso sobre la mesa una diferencia fundamental entre digitalización y simplemente incorporar tecnología.
Antes de digitalizar, explicó Bravo, es necesario optimizar el proceso. De lo contrario, la empresa corre el riesgo de convertir un proceso ineficiente en un proceso digital, sin resolver realmente el problema de fondo.
Digitalizar significa transformar en datos aquello que antes existía únicamente de manera física: rutas, consumos energéticos, inventarios, costos, movimientos de personal o información de proveedores. El siguiente paso es utilizar esos datos para analizarlos, generar predicciones y tomar mejores decisiones.
Este cambio también plantea un reto cultural. Mientras las nuevas generaciones suelen mostrar mayor apertura hacia plataformas y herramientas digitales, todavía existen procesos que dependen de prácticas que llevan años funcionando de la misma manera. La transformación, por lo tanto, no depende únicamente de la tecnología disponible, sino de la disposición de las organizaciones para utilizarla.
La energía también es supply chain
Otro de los puntos que adquirió relevancia durante el panel fue la energía. En una operación industrial, no puede existir excelencia operativa si la continuidad de la producción está comprometida por falta de suministro o por una alta variabilidad en sus costos.
Desde esta perspectiva, la energía deja de ser únicamente un gasto operativo y comienza a formar parte de la estrategia de resiliencia de la cadena de suministro.
Andrés Friedman, de Solfium, planteó una ecuación basada en tres elementos: confiabilidad, asequibilidad y una fuente de energía lo más limpia posible. Tecnologías como generación solar, almacenamiento, autoconsumo y microredes están siendo utilizadas para atender distintos perfiles de consumo y reducir la exposición a la volatilidad.
En algunos proyectos del sector automotriz, explicó, ya se analizan instalaciones de generación de mayor escala, mientras que el almacenamiento puede utilizarse para reducir consumos en horas pico o para respaldar la continuidad de una operación crítica.
El siguiente paso es llevar esta estrategia más allá de una sola planta. La descarbonización de la cadena de valor comienza a plantearse como una oportunidad para que OEMs y Tier Ones impulsen también la transición energética de sus proveedores.
Del plan anual al “playbook” de disrupciones
Si la incertidumbre es inevitable, entonces la capacidad de respuesta debe dejar de depender de la improvisación.
Francisco Bravo utilizó una analogía particularmente clara: un bombero no necesita una bola de cristal para saber que puede ocurrir un incendio. Tiene escenarios, equipos, procedimientos y responsables definidos antes de que suceda.
La misma lógica puede trasladarse al supply chain. En lugar de esperar a que ocurra una interrupción para decidir qué hacer, las empresas pueden construir playbooks que definan escenarios posibles, responsables, niveles de decisión y alternativas de respuesta.
Esta preparación permite que los datos que ya existen en los sistemas de la compañía tengan una función más estratégica. Audi, por ejemplo, cuenta con una operación ampliamente digitalizada; el siguiente desafío consiste en integrar esa información y utilizarla para determinar cuál es la respuesta más eficiente ante cada escenario.
Y esa respuesta no necesariamente implica actuar de inmediato. En determinadas circunstancias, incluso la decisión más eficiente puede ser no hacer nada y dejar que una disrupción siga su curso, si los datos indican que intervenir generaría un costo mayor.
Una cadena de suministro preparada para cambiar
La industria automotriz seguirá enfrentando volatilidad en transporte, energía, comercio y geopolítica. La conversación del panel no planteó la posibilidad de eliminar estos factores, sino la necesidad de desarrollar capacidades para operar dentro de ellos.
Eso implica diversificar riesgos, combinar esquemas de contratación, medir los costos ocultos, digitalizar procesos correctamente, utilizar inteligencia artificial para anticipar escenarios y desarrollar estrategias energéticas que aporten continuidad y previsibilidad.
También implica escuchar nuevas perspectivas. Hacia el cierre del panel, los participantes coincidieron en el valor que pueden aportar las nuevas generaciones, particularmente por su familiaridad con herramientas digitales e inteligencia artificial.
En una industria donde la única constante parece ser el cambio, la ventaja no está en tener todas las respuestas antes de que ocurra una disrupción. Está en tener suficientes datos, experiencia, tecnología y capacidad de decisión para construir una respuesta cuando llegue.
La “bola de cristal” del supply chain, en ese sentido, no es una herramienta única. Es la combinación de una operación preparada, datos bien utilizados, tecnología aplicada con propósito y equipos capaces de reaccionar con agilidad.